Sebuah pabrik garmen di koridor Cikarang yang memproduksi pakaian bayi terikat SNI 7617:2013, dan setiap lot yang lolos ke gudang membawa risiko hukum selama satu tahun ke depan. Inspeksi visual di lini masih dikerjakan mata manusia dengan sampling AQL. Computer vision mengubah cakupan pemeriksaan dari sampel menjadi seluruh unit, dan pada pabrik Indonesia ia juga menjawab pertanyaan kedua yang jarang ditanyakan vendor luar: rekaman lini produksi itu disimpan di mana.
REGULASI
Apa Yang Diminta SNI Wajib Dari Lini Produksi Anda
SNI wajib menuntut setiap unit yang beredar memenuhi spesifikasi standar, sementara sistem mutu pabrik pada umumnya hanya membuktikan mutu pada tingkat lot. Selisih antara dua hal itu adalah tempat cacat lolos ke pasar.
Penerapan SNI secara wajib diatur dalam UU No. 20 Tahun 2014 tentang Standardisasi dan Penilaian Kesesuaian (JDIH BPK), yang membatasi pewajiban pada kepentingan keselamatan, keamanan, kesehatan, dan pelestarian lingkungan. Sanksi pidananya berat. Pasal 62 mengancam pemalsuan tanda SNI dengan pidana penjara sampai tujuh tahun dan denda sampai Rp 50 miliar.
Dua sektor yang paling terasa di kawasan industri Jawa Barat dan Kepulauan Riau. Pakaian bayi diwajibkan ber-SNI 7617:2013 melalui Permenperin No. 07/M-IND/PER/2/2014, dengan parameter zat warna azo karsinogen, kadar formaldehida, dan logam terekstraksi. Elektronika rumah tangga diwajibkan melalui Permenperin No. 7 Tahun 2025, berlaku 24 Juli 2025, dengan SNI IEC 60335-1 sebagai dasar keselamatan dan SPPT SNI sebagai syarat produksi, impor, dan peredaran.
Parameter kimia diuji di laboratorium. Yang tersisa untuk lini adalah bagian yang bisa dilihat: jahitan putus, label SNI yang hilang atau salah cetak, terminal yang tidak terpasang penuh, solder yang kosong, penutup yang tidak rapat. Bagian itulah yang dikerjakan computer vision.
CAKUPAN
Sampling Menilai Lot, Inspeksi Otomatis Menilai Setiap Unit
SNI ISO 2859-1 memberi skema sampling yang sah secara statistik dan memberi tekanan pada rata-rata proses. Skema itu memang dirancang untuk menerima sebagian lot yang cacatnya berada di bawah batas AQL yang disepakati.
Pada AQL 1,0 untuk lot 10.000 unit dengan level inspeksi umum II, pemeriksa mengambil 200 unit. Sisa 9.800 unit tidak pernah dilihat siapa pun. Untuk produk yang tidak diwajibkan SNI, itu keputusan ekonomi yang wajar. Untuk produk dengan SPPT SNI yang tandanya tercetak di setiap unit, setiap unit yang tidak diperiksa adalah unit yang membawa klaim kesesuaian tanpa bukti.
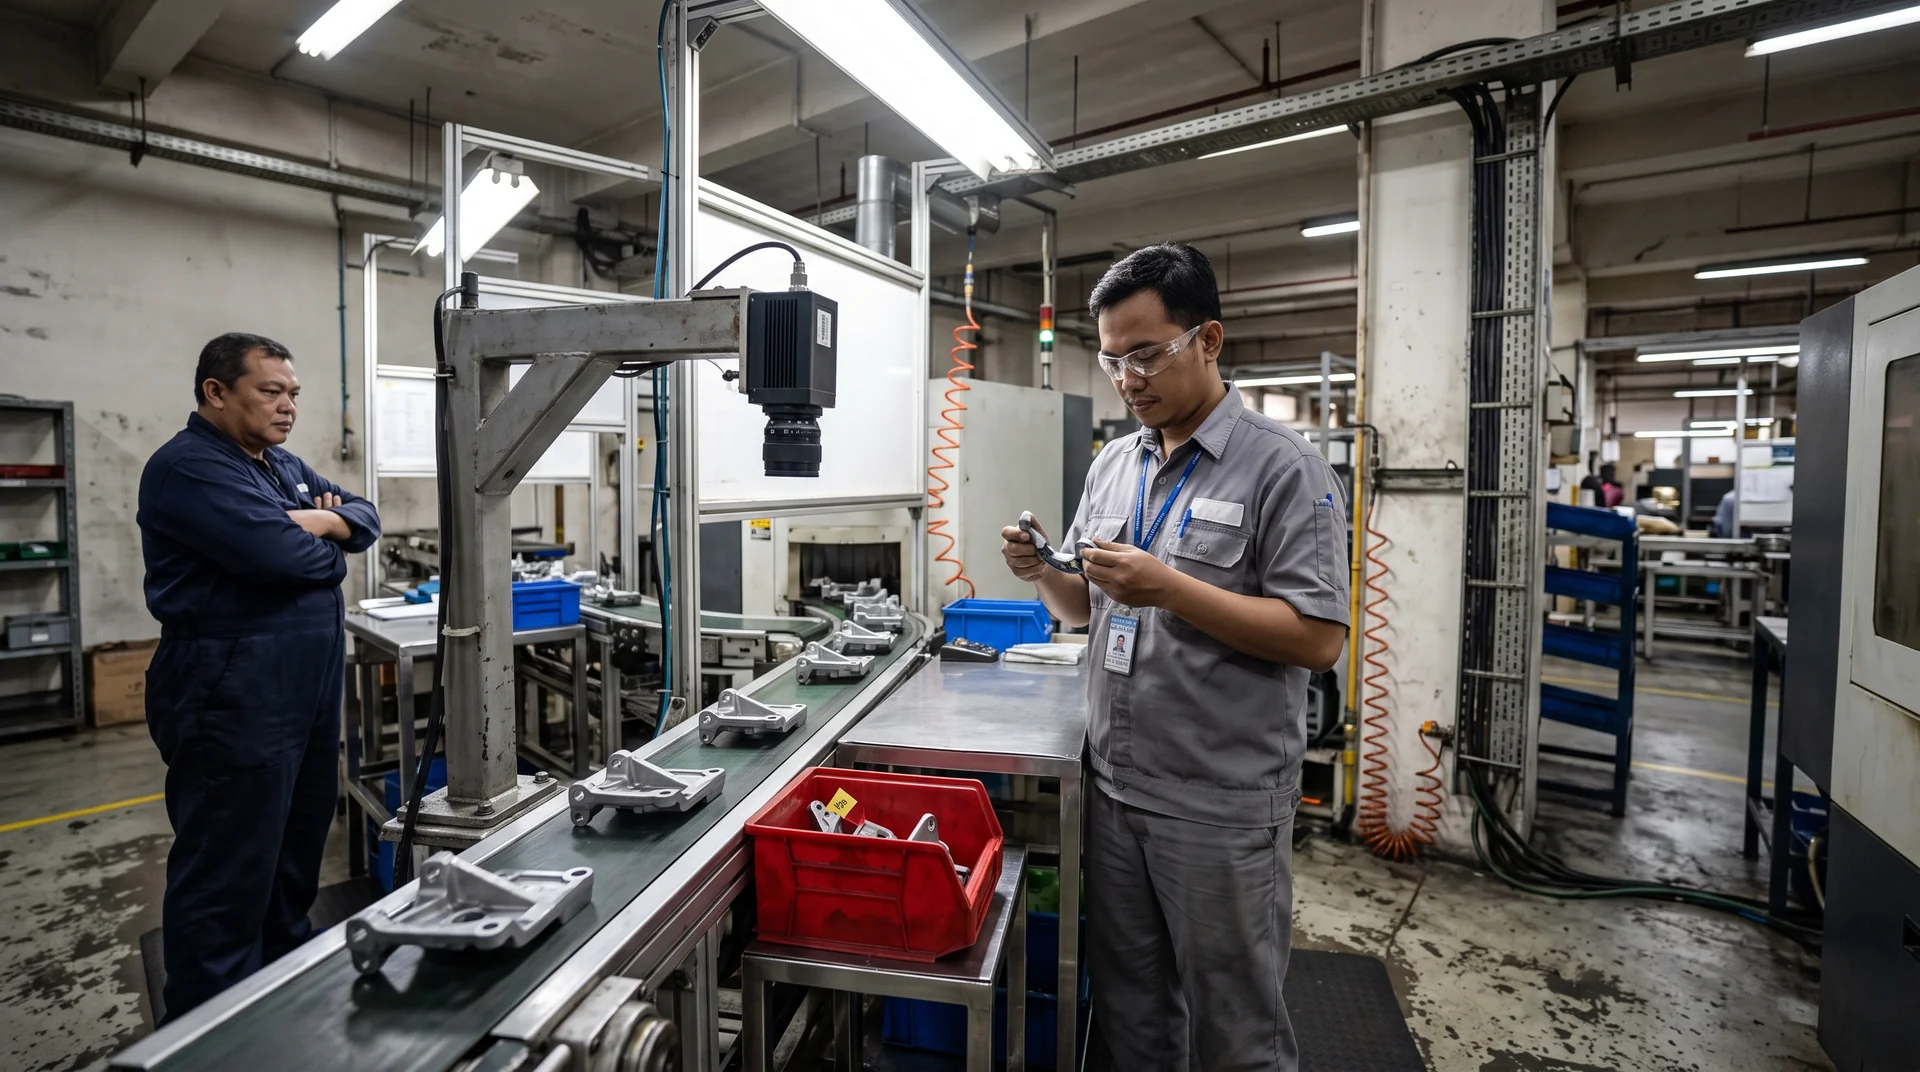
Sistem inspeksi visual berbasis kamera memeriksa seluruh unit yang lewat, mencatat waktu, nomor lini, dan gambar bukti untuk setiap penolakan. Sampling tetap berjalan sebagai prosedur mutu yang diakui auditor. Data 100 persen menjadi lapisan tambahan yang bisa ditunjukkan saat surveilans LSPro menanyakan konsistensi produksi antar-shift.
KEMAMPUAN
Tiga Jenis Cacat Yang Layak Dikerjakan Kamera
Cacat Permukaan
Noda, goresan, kerutan, benang keluar, dan cetakan yang meleset. Kelas ini paling menuntut resolusi dan pencahayaan, karena ukuran cacat terkecil yang harus tertangkap menentukan kerapatan piksel yang diperlukan di bidang produk.
Cacat Dimensi Dan Posisi
Komponen bergeser, konektor miring, sekrup hilang, tutup tidak sejajar. Kelas ini relatif stabil terhadap variasi warna dan biasanya mencapai akurasi produksi lebih cepat, karena bentuk referensinya tetap.
Kelengkapan Dan Keterbacaan Penandaan
Tanda SNI, nomor SPPT, kode produksi, dan label peringatan. Kelas ini penting secara hukum dan sering terlewat pada inspeksi manual di akhir shift, karena pemeriksa membaca label yang sama ribuan kali dalam sehari.
Ketiganya dilatih pada rekaman lini Anda sendiri. Model yang divalidasi pada dataset publik melihat produk lain, pencahayaan lain, dan kecepatan konveyor lain. Untuk deteksi cacat, perbedaan itu menentukan hasil, karena definisi cacat pada satu lini garmen tidak berlaku pada lini sebelahnya.
KAMERA
Syarat Kamera, Jarak, Dan Cahaya
ARSA menerbitkan syarat kamera dan lokasi sebagai standar teknik ARSA-CVS-001 di halaman System Requirements, dan angka akurasi dalam proposal hanya berlaku untuk zona yang tercatat ACCEPTED dalam Site Acceptance Record. Standar itu menetapkan ambang untuk analitik orang seperti helm pada 262 PPM dan rompi pada 153 PPM. Untuk inspeksi produk, metodenya sama: ambangnya ditetapkan dari ukuran cacat terkecil yang harus dideteksi, sehingga nilainya berbeda-beda menurut produk.
Kerapatan piksel turun sebanding satu per jarak. Menggandakan jarak kamera ke produk memotong kerapatan piksel menjadi separuh, dan tidak ada pengaturan perangkat lunak yang mengembalikan informasi yang tidak pernah masuk ke sensor. Perkiraan awal bisa dihitung sendiri dengan kalkulator lensa dan bidang pandang.
| Parameter | Minimum | Rekomendasi |
|---|---|---|
| Resolusi sensor | 2 MP (1920×1080) | 4 MP (2560×1440) |
| Format sensor | 1/2.9 atau lebih besar | 1/2.8 atau lebih besar |
| Frame rate stream analitik | 15 fps | 25 fps |
| Codec | H.264 High Profile | H.265 |
| Kontrol bit rate | CBR | CBR |
| Shutter | Minimum shutter diatur manual | Manual dan mode prioritas |
| Lensa | Fixed, disesuaikan tugas | Varifocal bermotor |
| Smart codec pada stream analitik | Mati | Mati |
| Privacy mask pada stream analitik | Mati | Mati |
| Sinkronisasi waktu | NTP | NTP, drift di bawah satu detik |
| Proteksi ingress, area luar | IP66 | IP66 dan IK08 |
| Suhu operasi | −10 sampai +50 °C | −20 sampai +60 °C |
Naik ke 8 MP bukan jalan aman. Setiap kenaikan resolusi membagi cahaya yang diterima tiap piksel, sehingga kamera 8 MP bekerja lebih buruk daripada 4 MP di area redup kecuali sensornya memang lebih besar secara fisik. Pada lini dalam ruangan dengan pencahayaan terkendali, lensa yang lebih panjang pada kamera 4 MP hampir selalu pilihan yang lebih kuat.
Shutter minimum wajib diatur manual. Konveyor yang bergerak di bawah eksposur otomatis menghasilkan gambar yang menggumpal, dan cacat sebesar dua milimeter hilang di dalam gumpalan itu.
KEDAULATAN DATA
Rekaman Lini Produksi Yang Tidak Keluar Dari Pabrik
Seluruh pemrosesan berjalan di perangkat edge di dalam jaringan pabrik. Video keluar dari lokasi hanya jika Anda sendiri yang mengaturnya, dan yang melintasi jaringan adalah metadata analitik berupa hitungan, kejadian, dan potongan gambar kecil bila diaktifkan.
Ini penting karena dua alasan yang spesifik Indonesia. Pertama, rekaman lini berisi wajah operator, sehingga tunduk pada UU No. 27 Tahun 2022 tentang Pelindungan Data Pribadi. Pasal 56 mensyaratkan pengendali data memastikan negara penerima transfer memiliki tingkat pelindungan setara atau lebih tinggi, dan pengawasan atas ketentuan ini masih bergerak setelah pengujian konstitusionalitasnya di Mahkamah Konstitusi. Layanan inspeksi berbasis cloud asing menempatkan beban pembuktian itu di pundak pabrik.
Kedua, rekaman lini adalah proses manufaktur Anda dalam bentuk paling mentah: susunan stasiun, kecepatan, jumlah operator, dan takt time yang bisa dibaca siapa pun yang punya akses ke penyimpanan. Untuk pabrik kontrak di Batam yang mengerjakan beberapa merek sekaligus, kewajiban kerahasiaan terhadap satu pelanggan sulit dipenuhi jika rekamannya menginap di server pihak ketiga di luar negeri.
Kepemilikan model disepakati sebelum pekerjaan dimulai. Data Anda tetap milik Anda dalam setiap kasus, dan model yang dilatih khusus pada data Anda untuk kasus Anda umumnya menjadi milik Anda, sementara arsitektur dasar dan bobot pralatih tetap milik ARSA.
BATASAN
Yang Tidak Dilakukan Sistem Ini
Sistem ini tidak menerbitkan keputusan kesesuaian SNI. Ia mengembalikan deteksi dan skor keyakinan, dan penetapan lolos atau tolak tetap keputusan proses mutu Anda dan LSPro yang menerbitkan sertifikat.
Sistem ini juga tidak menggantikan uji laboratorium. Kadar formaldehida, zat warna azo, logam terekstraksi, dan uji keselamatan listrik tidak bisa dilihat kamera dengan cara apa pun. Inspeksi visual otomatis bekerja pada cacat yang punya wujud optik.
Cacat yang tidak pernah muncul dalam data latih tidak akan dikenali pada hari pertama. Kelas cacat baru memerlukan pengumpulan contoh dan pelatihan ulang, dan ritme pembaruan itu dikontrakkan di awal supaya akurasi tidak melorot diam-diam setelah serah terima.
Kamera yang gagal memenuhi syarat tidak dipaksakan. Tinjauan menyebutkan remediasi yang spesifik beserta harganya, dan zona yang tidak diremediasi tidak tercakup komitmen akurasi.
PENGADAAN
Urutan Pekerjaan Dan Biayanya
Pekerjaan dimulai dari kondisi lokasi, sebelum ada satu baris kode yang ditulis. Remote Camera Design Review seharga $1,500 selama satu minggu menghasilkan jadwal kamera yang ditandai lolos atau gagal per posisi terhadap ARSA-CVS-001 beserta harga remediasinya. On-Site Camera Survey seharga $4,500 ditambah biaya perjalanan mencakup sampai 50 kamera dan dikerjakan langsung di lantai produksi.
Feasibility assessment seharga $4,500 selama dua minggu menghasilkan diagnosis operasional, penilaian kelayakan teknis terhadap kondisi lini Anda, model biaya, dan rekomendasi lanjut atau berhenti. Bila jawabannya berhenti, Anda menerima alasannya tertulis dan menghemat anggaran proyek. Biaya tahap ini dipotong penuh dari nilai proyek bila Anda berkontrak dalam 90 hari. Pilot deployment seharga $20,000 selama delapan minggu menjalankan sistem pada lingkup terbatas dengan KPI yang disepakati.
Untuk pabrik yang kameranya belum ada, AI Box Series dan implementasi turnkey dari $12,000 mencakup survei, kamera, jaringan, instalasi, konfigurasi, pelatihan operator, dan dukungan. Bea masuk, PPN, pekerjaan sipil, dan perizinan lokasi berada di luar lingkup itu.
Pertanyaan Yang Sering Diajukan
Apakah Sistem Ini Bisa Menggantikan Sampling AQL Untuk Audit SNI?
Belum tentu, dan sebaiknya tidak diposisikan begitu di awal. Skema sampling SNI ISO 2859-1 adalah prosedur yang diakui auditor, sedangkan data inspeksi 100 persen berfungsi sebagai bukti konsistensi produksi yang memperkuat temuan sampling. Perubahan prosedur mutu perlu dibicarakan dengan LSPro yang menerbitkan sertifikat Anda.
Berapa Ukuran Cacat Terkecil Yang Bisa Dideteksi?
Ditentukan oleh jarak kamera, panjang lensa, dan resolusi sensor, dan dihitung pada tahap survei. Aturan fisiknya tetap: kerapatan piksel turun sebanding satu per jarak, dan cacat yang tidak terwakili cukup piksel di gambar tidak bisa dipulihkan oleh model apa pun. Survei menyatakan angka itu per posisi sebelum ada komitmen komersial.
Bisakah Model Dilatih Pada Rekaman Lini Kami Sendiri?
Bisa, dan untuk deteksi cacat itulah yang menghasilkan perbedaan akurasi. Volume data, pelabelan, dan syarat kerahasiaan disepakati pada tahap feasibility assessment.
Apakah Video Produksi Kami Dikirim Ke Cloud?
Tidak. Pemrosesan berjalan di perangkat di dalam jaringan Anda, dan kamera ditempatkan pada VLAN terisolasi tanpa rute internet dengan perangkat ARSA sebagai satu-satunya jembatan. Video meninggalkan lokasi hanya jika Anda mengonfigurasinya demikian.
Bisakah Sistem Berjalan Di Perangkat Keras Yang Sudah Kami Miliki?
Biasanya bisa, dan perangkat keras target diperlakukan sebagai masukan desain sejak awal. Bila komputasi yang ada tidak mencukupi, ARSA menyatakannya di dalam assessment, sebelum pembangunan dimulai.
Berapa Lama Dari Assessment Sampai Pilot Berjalan?
Dua minggu untuk assessment, lalu umumnya delapan minggu sampai pilot berjalan pada lingkup terbatas dengan hasil yang terukur.
Mulai Dari Kondisi Lini Anda
Inspeksi visual otomatis yang berhasil dimulai dari pertanyaan tentang jarak kamera, cahaya, dan definisi cacat, jauh sebelum pertanyaan tentang model. ARSA membangun model deteksi khusus yang dilatih pada kondisi lini Anda dan dijalankan di dalam jaringan pabrik Anda. Pelajari lingkupnya di Custom Computer Vision Development, atau bawa denah lini Anda ke tim kami untuk tinjauan kamera jarak jauh.